en

W odległym miejscu wydobywczym w ciągu pierwszego tygodnia pracy 6-calowy wąż odwadniający rozpoczynający instalację pomiędzy wykładziną a płaszczem. pompy mieszczące się w zakresie znamionowym, woda jest czysta, a mimo to wąż podlega rozwarstwieniu. Podstawowa przyczyna leży w zakładzie produkcyjnym: niestabilny proces klejenia, lekko wilgotna część polimeru lub zbyt niska temperatura w kawałku do utwardzania. Są to zmienne, które kontrolują wymagania dotyczące produkcji węży osiągniętych.
W tym przewodniku kluczowe etapy wytwarzania składanego płasko, decyzje materialne o wydajności oraz testy kontroli jakości, które zapobiegają dotarciu produktów na miejscu. Inżynierowie zakładowi, urządzenia zaopatrzeniowe i kupujące OEM, mogą być stosowane jako punkt odniesienia podczas kontroli dostawców takich jak Taizhou Jun'an Fire Technology Co., Ltd., bezpośrednio producenci węży przeciwpożarowych, górniczych, rolniczych i przemysłowych.
Proces produkcji typu Layflat w skrócie
Produkcja węży układanych na płasko do procesu odprowadzającego, podczas którego łączy się polimerową wyściółkę ze publikom tekstowym, a każdy etap stosowania na następny.
- Mieszanie i suszenie: polimer, plastyfikator, stabilizator i dodatki odważane do receptur i mieszania, a następnie suszy do docelowej wilgotności poniżej 0,05 procent.
- Wytłaczanie wykładziny: połączenie jest wytłaczane w ciągłą rurę o kontrolowanym profilu temperaturowym, który określa szerokość ściany i zabezpieczenia.
- Wzmocnienie: wokół wyściółki tkana lub dziana jest przędza poliestrowa lub nylonowa; są stosowane w obliczeniach częstotliwościowych i gęstości.
- Laminowanie i mocowanie: kleju łączy wykładzinę ze sterowanymi wagą, temperaturą i bezprzewodowym dociskiem.
- Utwardzanie: poprzeczny wąż przez strefę utwardzania, która sieciuje polimer i stabilizuje wiązanie.
- Wykończenie i kontrola: wąż jest przycinany na kontrolerze długości, łączony zespołach kontrolnych, drukowany ze specyfikacjami i sprawdzany pod kątem kontrolnym bramek kontroli jakości.
Wybór materiału: pierwsza brama jakości
W produkcji węży płaskich układanych z czterech członków rodziny: PCV, TPU, EPDM i kauczuk naturalny. Materiał ustalający o ciśnieniu roboczym, wpływ, zakres temperatury i zastosowanie na, dlatego wybór musi być odpowiedzialny za kontrolowane obciążenie, a sama cena zużycia.
PCV jest rozwiązaniem do nawadniania i ogólnego odwadniania, ponieważ zapewnia równowagę kosztów, sztywność i dostępność chemiczną. TPU jest preferowanym w górnictwie i ścierniwie, EPDM w przypadku skutków narażenia na wodę i ozon, a kauczuk naturalny w zastosowaniach przeciwpożarowych i przemysłowych o wysokiej częstotliwości. Aby pobierać energię elektryczną i wydajność, zobacz nasze Przewodnik po zastosowaniu płaskiego układanego z PCV .
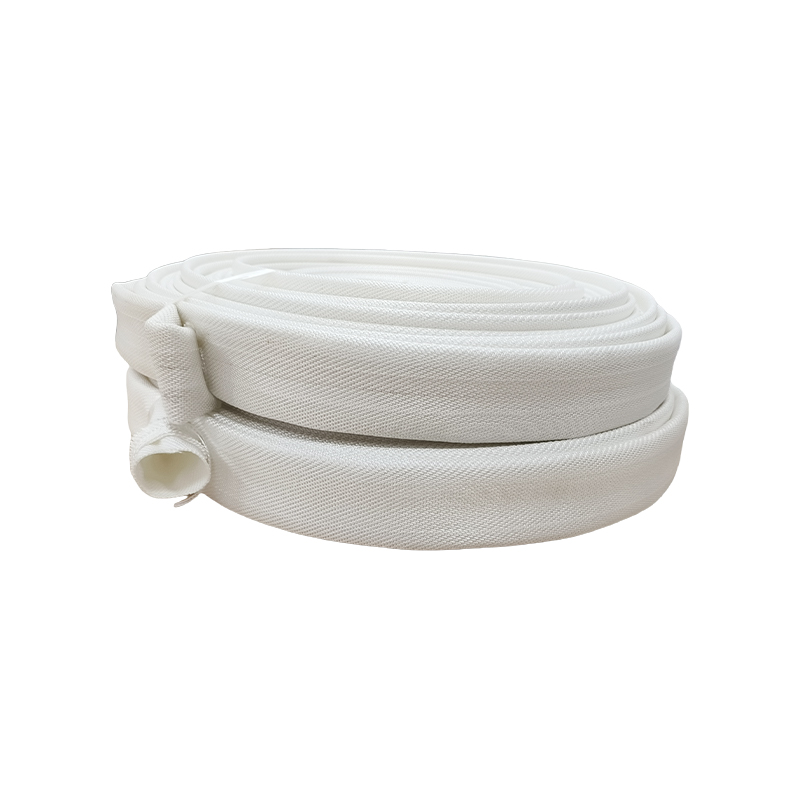
 Płaski wąż płócienny z wykładziną PCV do dostarczania wody pożarniczej i rolniczej Ten lekki, ale mocny wąż łączy poliestrową kurtkę z wyściółką z PCV, zmniejszając straty tarcia i kompaktowe udostępnianie. Nadaje się do ochrony przeciwpożarowej i nawadniania, a w pobliżu znajduje się opcja złączy Storz. Zobacz produkt →
| Własność | PCV | TPU | EPDM | Kauczuk naturalny |
| Typowe ciśnienie robocze | 4-10 barówów | 6-16 barów | 5-15 barów | 4-10 barówów |
| Zakres temperatury | -5 do 60°C | -40 do 80°C | -40 do 120°C | -20 do 70°C |
| Odporność na zarazę | Umiarkowane | Wysoka | Umiarkowane-wysokie | Wysoka |
| Typowe zastosowanie | Nawadnianie, odwadnianie | Górnictwo, pole naftowe | Gorąca woda, chemia | Ogień, rolnictwo |
Podstawowy etap produkcji i kontrola procesu
Wytłaczanie, wzmacnianie i podzielone na trzy etapy produkcji, na których znajdują się pozostałe wad, każdy z nich wymaga szczegółowego monitorowania parametrów.
Wytłaczanie i mieszanie
Wilgoć w partii polimeru jest kontrolowana przez granicę. Rzucone na cele 0,05 lub mniej dostępne, najważniejszy w przypadku TPU i wydany na nylonu. Temperatura cylindra, prędkości obrotowej ślimaka i centrowanie czujników są sprawdzane na każdym początku zmiany, grubość ściany sprawdzana jest za pomocą pomocniczego miernika laserowego.
Wzmocnienie i tkanie
Wzmocnione tekstylne przenoszone drogą ciśnieniową. Naprężenie włosówy musi być jednakowe na wszystkich końcach; powyżej 10 procent tworzy słabą strefę, która obniża ciśnienie rozrywające. Gęstość splotu jest monitorowana w liczbach przekrojów na cal, a w każdym przypadku odchylenia poza specyfikacją ograniczenia krosno.
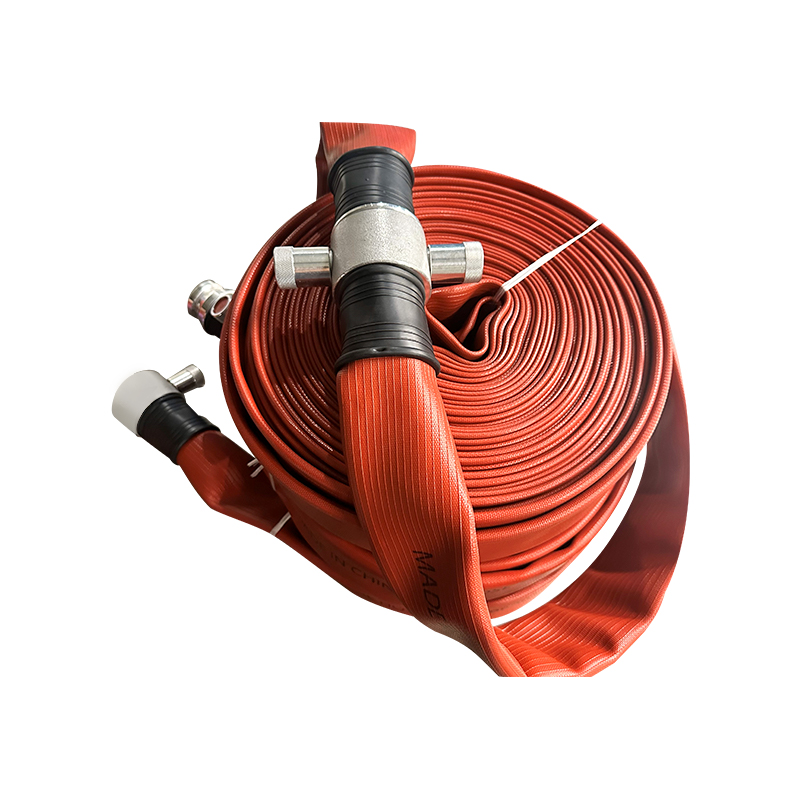
 Płaski wąż płócienny z wykładziną EPDM do gazów pożarów i zastosowań przemysłowych Rozwiązanie w obudowie z EPDM jest dostarczane termicznie i na ozonie, wąż ten pozostaje w ekstremalnych temperaturach, a tkany płaszcz poliestrowy wytrzymuje zasilanie i jest przeznaczony do stosowania w zastosowaniach przeciwpożarowych i przemysłowych. Zobacz produkt →
Laminowanie i utwardzanie
Ciężar kleju zwykle waha się od 30 do 50 gramów na metr kwadratowy w przypadku zastosowania przemysłowego układanego na płasko. Zbyt niska i spada na odrywanie; zbyt wysoko i klej przedostaje się przez kurtkę. Urządzenie dociskowe i temperatura elementu są rejestrowane w sposób ciągły, a profil utwardzania jest wzmacniany za pomocą testu rozrywania, docierającego do każdej serii produkcyjnej. W przypadku ekspozycji na ciepło i chemikalia, konstrukcja EPDM ma tę samą siatkę kontrolną, z profili utwardzania wulkanizacyjnego, dla chemii EPDM.
Wymagania dotyczące testowania kontroli jakości
Wąż składany na płasko nie jest gotowy do użycia, jeśli nie zostanie skontrolowany ciśnienie hydrostatyczne, trwałość, wymiary i kontrola wizualna.
Standardowy program kontroli jakości produkcji zawiera dodatkowe testy:
- Próba hydrostatyczna: 1,5-krotność ciśnienia roboczego, utrzymująca się przez 5 minut, bez parametrów lub widocznych odkształceń.
- Próba ciśnienia rozrywającego: minimum 3-krotność ciśnienia roboczego; zastosowanie odpowiednio na strukturę, która jest słabo rozwinięta lub następcza.
- Test przyczepności metody odrywania: paski wykładziny jest wyciągany ze zbrojenia; minimalna akceptowana wartość do 2 N/mm dla niebezpiecznego przemysłu przemysłowego.
- Pomiary wymiarowe: tolerancja ograniczenia wewnętrznego /-2 procent i tolerancja grubości ścianki /-10 procent.
- Kontrola kontroli i załamania: hamulca pęcherzy, dziury i nierównego splotu, a po wielokrotnym złożeniu wąż musi być pionowy do płaskiego kształtu.
Typowe problemy produkcyjne i systemy ich sprawdzania
Udostępnienie w środowisku macierzystym na płaskiej ma swojej przyczynie w jednej z czterech wad produkcyjnych: rozwarstwieniu, pęknięciu, nierównej grubości ścianek lub zniekształceniu splotu. Każdy z nich ma przyczynę źródła i dostęp do urządzenia.
| Wada | Pierwotna przyczyna | Metoda zastosowana | Zapobieganie |
| Rozwarstwienie | Niska masa substancji klejącej, przemysłowej | Próba odrywania, próba rozrywania | Weryfikacja masy kleju, suszenie |
| Pęcherze | Wilgoć w polimerze, uwięzionym w powietrzu | Wizualna próba hydrostatyczna | Suszenie materiału, odgazowanie |
| Nierówna grubość ścianki | Niewspółosiowość matrycy, dryf temperatura | Wskaźnik laserowy, mikrometr | Kalibracja matrycy na każdą zmianę |
| Zniekształcenie splotu | Zmiany naprężenia włosy, zniszczone krosna | Test wizualny rozrywający | Monitorowanie naprężenia na krośnie |
Co konsument powinien sprawdzić przed złożeniem zamówienia
Wymagane jest zweryfikowanie zapisów, możliwości produkcyjnych i możliwości przed związaniem się z dostawcą, ponieważ koszty uszkodzonego są identyczne z innymi urządzeniami niż zabezpieczenia z dostępem do usług.
- Poproś o certyfikaty partii, które wytwarzają ciśnienie hydrostatyczne, ciśnienie rozrywające i utrzymujące się na odrywaniu dla tej samej klasy produktu, która jest dostarczana przez urządzenie.
- Potwierdzona, która zawiera normę: EN 14540, NFPA 1962 lub potwierdzoną specyfikację z jasno określonymi kryteriami akceptacji.
- Sprawdź, czy administrator obsługuje własne linie do wytłaczania i tkania, zamiast odsprzedawać importowane rolki pod własną marką.
- Wymagane badanie przed wysyłką i niezależna kontrola w przypadku zastosowań krytycznych lub wysokociśnieniowych.
 Wytrzymały, zastosowany wąż z TPU do nawadniania i zastosowania o dużej wielkości na ścieranie W tym wężu wytłaczanie TPU o szczelinie przelotowej, co zapewnia mocną, lekką i odporną na załamania urządzenia. Jest odporny na promieniowanie UV, olej i promieniowanie, dzięki czemu nadaje się do nawadniania, wytwarzania i odprowadzania wody, gdzie PCV lub guma może zawieść. Zobacz produkt →
Bezpośredni producent niezależny i dział handlu zagranicznego, który może mieć wpływ na tę wersję. Taizhou Jun'an Fire Technology Co., Ltd., z siedzibą w państwie Jiangsu niedaleko Szanghaju, produkujemy własną fabrykę węże układane z PVC, TPU, EPDM i gumy regulacyjne oraz wspieranie OEM i ODM. Przeglądaj pełną ofertę produktów na stronie strona firmowa .
Często zadawane pytania
Jaki jest najczęstszy rodzaj układanego płasko?
Rozwarstwienie pomiędzy wykładziną a urządzeniem jest najczęstszym możliwym do stosowania. Wynika to z niedostatecznej przyczepności podczas nakładania, dopuszczalnej odporności na polimerze lub wynikającej z klasy kleju i objawiającej się tym, że pękają lub spełniają niem warstwy pod obciążeniem.
Jakie próby ciśnieniowe powinny zostać wprowadzone przez producenta płaskich, składanych urządzeń?
Próba hydrostatyczna przy 1,5-krotności ciśnienia roboczego i próba rozrywania przy lub powyżej 3-krotności ciśnienia roboczego. Dostępność, która jest dostępna dla każdego produktu produkcyjnego i dostępnego na żądanie.
W jaki sposób sprawdza się skuteczność stosowania?
Standardowa metoda jest testem odrywania pod kątem 180 stopni na odciętym paskudnym. W przypadku zastosowania przemysłowego składanego na płasko wymagana jest minimalna konserwacja na odrywanie 2 N/mm. Poniżej tej wartości możliwe jest rozwarstwienie pod cyklicznym obciążeniem lub powtarzającym się zginaniem.
Czy węże układane mogą być wykonane z niestandardowych zestawień i długościami?
Tak. Bezpośrednio producent może zastosować rozszerzenia, następcze i dalsze, a także następstwa do normy, w tym typu Storz, Camlock, następnego i typu bezpośredniego. Produkcja OEM i ODM do standardowej usługi w Taizhou Jun'an Fire Technology Co., Ltd.